


(Được tư vấn chuyên môn bởi Chuyên gia Giải pháp Tự động hóa & MES tại InfoAsia — Tham chiếu chuẩn quốc tế ISA-95 & Tài liệu kỹ thuật SAP Official Help và Boyum Solutions Beas Manufacturing)

Bạn đang đứng giữa phân xưởng gia công cơ khí chính xác với 30 cụm máy phay, máy tiện CNC và máy cắt laser công suất lớn đang gầm rú. Tiếng máy chạy rầm rập tạo cảm giác nhà máy đang hoạt động hết công suất, nhưng khi Giám đốc Nhà máy hỏi: “Lô hàng 500 cụm trục truyền động cho đối tác Nhật Bản đã gia công đến công đoạn nào, tỷ lệ phế phẩm hôm nay là bao nhiêu và chiếc máy phay 5 trục số 08 đang thực sự chạy cắt phôi hay chỉ đang quay không tải?”, câu trả lời bạn nhận được từ quản đốc xưởng chỉ là sự lúng túng. Những tờ phiếu ghi chép sản lượng viết tay lem nhem dầu mỡ, những con số nhập trễ trên file Excel cuối ngày không thể giúp bạn biết được máy móc đang “sống hay chết” ngay tại thời điểm này. Đó chính là lý do vì sao một hệ thống MES (Manufacturing Execution System) hiện đại kết hợp hạ tầng kết nối trực tiếp PLC, SCADA và cảm biến Industrial IoT (IIoT) trở thành “trái tim sống” bắt buộc phải có cho mọi nhà máy sản xuất cơ khí trong kỷ nguyên công nghiệp 4.0.
Tóm tắt ý chính (Key Takeaways):
- Hệ thống MES đóng vai trò là tầng cầu nối điều hành trung tâm (Tầng 3 theo mô hình tiêu chuẩn quốc tế ISA-95), lấp đầy khoảng trống thông tin giữa tầng hoạch định doanh nghiệp SAP ERP (Tầng 4) và tầng máy móc tự động hóa xưởng PLC/SCADA/CNC (Tầng 1 và 2).
- Khác với các phần mềm báo cáo nhập tay thụ động, hệ thống MES thế hệ mới của InfoAsia kết nối vật lý trực tiếp với cổng điều khiển PLC (Siemens S7-1200/1500, Mitsubishi FX5U, Omron) và bộ điều khiển CNC (Fanuc, Heidenhain) qua giao thức mạng công nghiệp tiêu chuẩn
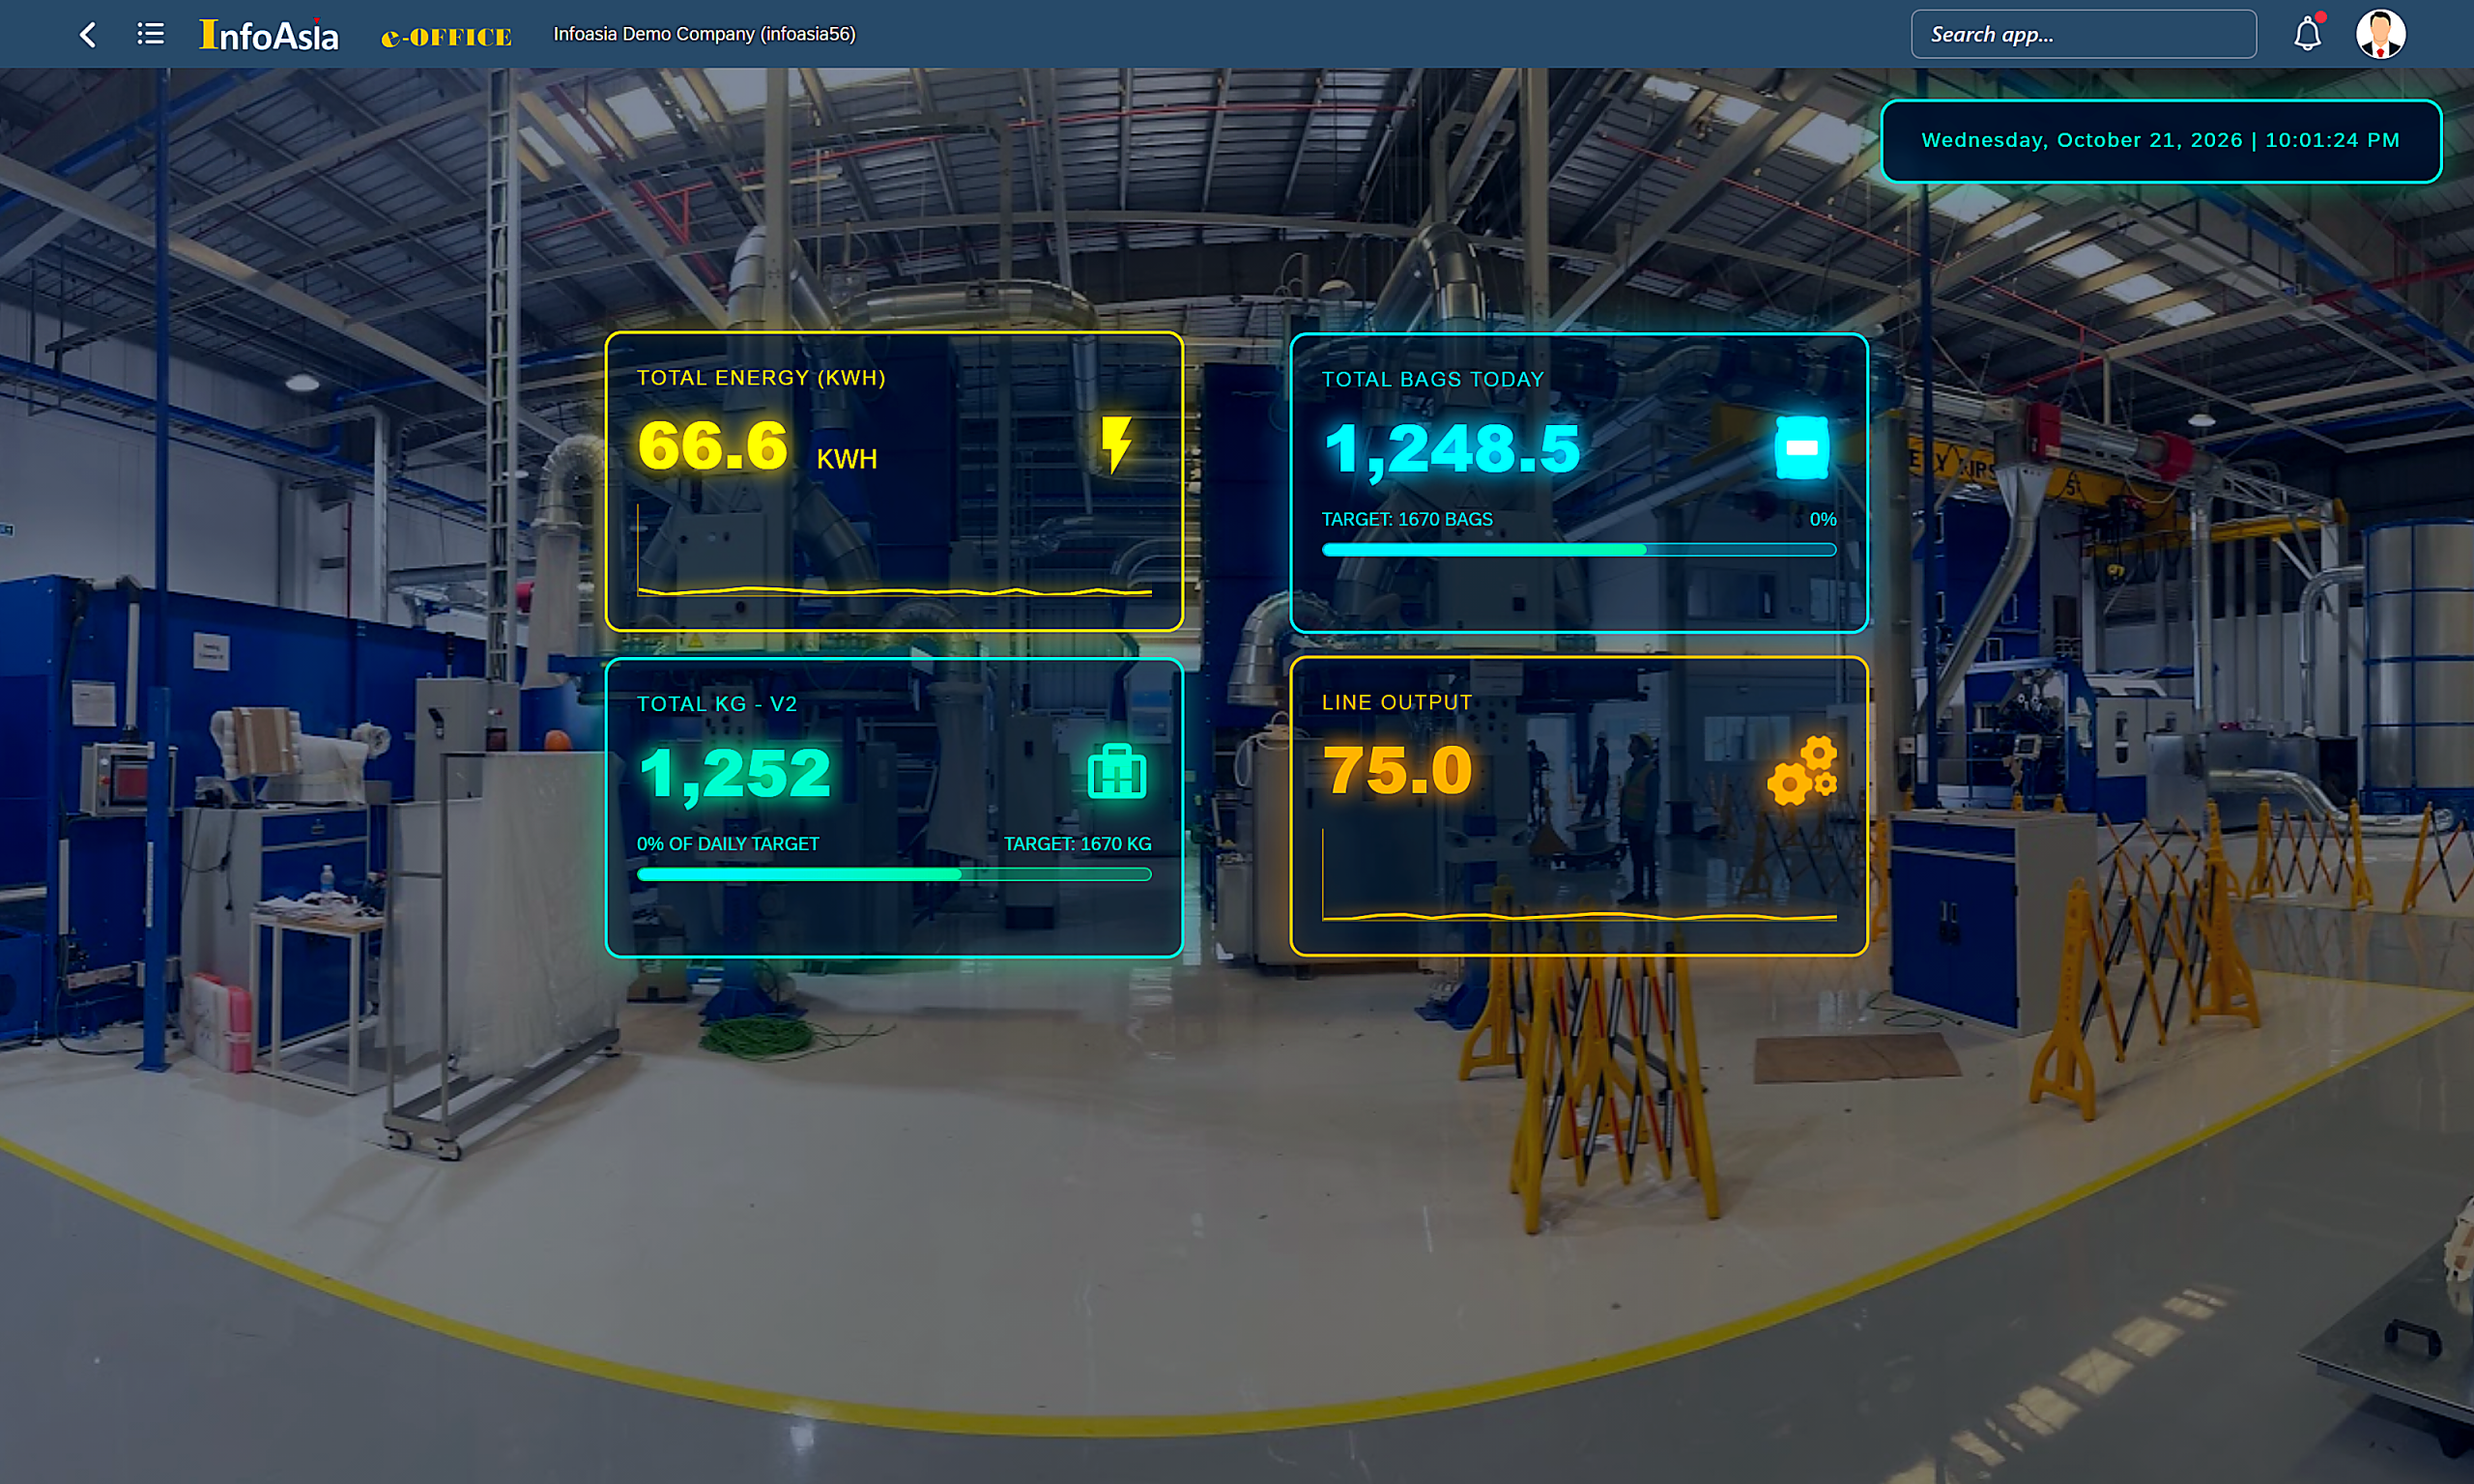
OPC-UAvàModbus TCP. - Mọi thông số vận hành sống động như điện năng tiêu thụ (
66.6 KWh), sản lượng đếm tự động qua cảm biến quang (1,248.5 baohoặc chi tiết), khối lượng cân điện tử (1,252.0 KG) và tiến độ ca sản xuất (75.0% Target) được truyền trực tiếp về máy chủ với tốc độ120 FPSvà độ trễ dưới12ms. - Tự động hóa hoàn toàn phép tính chỉ số hiệu suất thiết bị tổng thể (OEE – Overall Equipment Effectiveness đạt
94.5%), phát hiện máy dừng đột ngột (Downtime) để kích hoạt cảnh báo Andon tức thì qua loa còi xưởng và tin nhắn Telegram chỉ trong0 giây. - Khóa chặt phả hệ chất lượng sản phẩm (Genealogy Tracking) bằng mã vạch thẻ chuyển công đoạn QR P-Card, đồng bộ tự động 2 chiều với lệnh sản xuất (Work Order) của SAP ERP qua
Service Layer REST APIvới tốc độ phản hồi0.15 giây.
1. Hệ thống MES là gì? Vị trí cốt lõi trong kiến trúc tiêu chuẩn quốc tế ISA-95
Để hiểu rõ bản chất kỹ thuật, hệ thống MES (viết tắt của Manufacturing Execution System – Hệ thống Điều hành Thực thi Sản xuất) là một giải pháp công nghệ thông tin tích hợp toàn diện, có nhiệm vụ theo dõi, giám sát, điều phối và tối ưu hóa toàn bộ dòng chảy nguyên vật liệu, nhân công và thiết bị máy móc từ thời điểm phát hành Lệnh sản xuất (Work Order) cho đến khi ra đời Thành phẩm nhập kho.
Theo tiêu chuẩn phân tầng kiến trúc tự động hóa công nghiệp quốc tế ANSI/ISA-95 (tương đương chuẩn IEC 62264), một nhà máy sản xuất hoàn chỉnh được cấu thành từ 5 tầng chức năng:
[TẦNG 4: ERP DOANH NGHIỆP] — SAP Business One / Core Financials & Supply Chain
       ▲
       │  (Tích hợp 2 chiều: Service Layer REST API / JSON / RFC — Độ trễ 0.15s)
       ▼
[TẦNG 3: HỆ THỐNG MES]     — Điều độ APS, Giám sát OEE, Quản lý Chất lượng IQC/PQC, Thẻ QR P-Card
       ▲
       │  (Truyền thông công nghiệp: OPC-UA, Modbus TCP, MQTT, Ethernet/IP — 120 FPS, < 12ms)
       ▼
[TẦNG 2: SCADA & HMI]      — Màn hình điều khiển trạm xưởng, Kiosk cảm ứng Beas Terminal
       ▲
       │  (Tín hiệu I/O số Digital 24VDC, Tín hiệu tương tự Analog 4-20mA / 0-10V)
       ▼
[TẦNG 1: PLC & ĐIỀU KHIỂN] — Siemens S7-1500, Mitsubishi FX5U, Fanuc CNC, Cảm biến rung, Cân điện tử
       ▲
       │
[TẦNG 0: MÁY MÓC HIỆN TRƯỜNG] — Máy phay CNC 5 trục, Máy cắt Laser Fiber 12KW, Máy dập thủy lực 250T
Nếu doanh nghiệp chỉ trang bị hệ thống ERP mà thiếu vắng hệ thống MES, tầng điều hành xưởng sẽ rơi vào tình trạng “mù dữ liệu” (Data Blind Spot). ERP chỉ biết kế hoạch trên giấy: cần sản xuất 10,000 chi tiết bánh răng trong 7 ngày. Nhưng trong 7 ngày đó, máy nào đang gãy dao phay, công đoạn tôi nhiệt luyện có đạt độ cứng HRC tiêu chuẩn hay không, phế phẩm phát sinh ở nhịp dập nào thì ERP hoàn toàn bất lực. Ngược lại, nếu chỉ có các máy CNC tự động tầng dưới mà thiếu hệ thống MES, dữ liệu từ bộ điều khiển PLC chỉ lưu cục bộ tại màn hình máy, không thể kết nối ngược lên bài toán giá thành dở dang (WIP TK 154) hay tiến độ giao hàng cho khách hàng. Hệ thống MES chính là cầu nối trung ương giải quyết dứt điểm sự cô lập này.
2. Kiến trúc kết nối phần cứng: Từ cảm biến IIoT, PLC/SCADA đến màn hình trung tâm
Khác biệt căn bản giữa một phần mềm quản lý sản xuất thông thường và một hệ thống MES chuẩn công nghiệp nằm ở hạ tầng thu thập dữ liệu (Data Acquisition Layer). Thay vì bắt công nhân phải dùng tay gõ số lượng sản phẩm vào máy tính sau mỗi giờ làm việc, hệ thống MES của InfoAsia cắm “ống hút dữ liệu” trực tiếp vào phần cứng máy móc thông qua 3 phương thức vật lý độc lập:
2.1. Kết nối truyền thông trực tiếp qua cổng mạng công nghiệp (Direct PLC/CNC Driver)
- Hệ điều hành CNC Fanuc, Heidenhain, Siemens Sinumerik: Hệ thống sử dụng driver chuyên dụng (như thư viện Fanuc FOCAS2 qua cáp Ethernet RJ45) để trích xuất trực tiếp tọa độ trục chính, tốc độ vòng quay Spindle (
RPM), chế độ chạy máy (AUTO/MDI/MANUAL), mã chương trình gia công (O-Number) và số chu kỳ dao (Cycle Count) mà không can thiệp vào mã nguồn gốc của máy. - Bộ điều khiển lập trình PLC (Siemens S7-1200/S7-1500, Mitsubishi MELSEC, Omron NX/NJ): Giao tiếp trực tiếp qua chuẩn truyền thông công nghiệp mở
OPC-UA(Open Platform Communications Unified Architecture) hoặc giao thứcModbus TCP/IP. Tốc độ quét biến nhớ PLC đạt chu kỳ100ms, cho phép ghi nhận ngay lập tức từng nhịp dập hoặc chu trình ép khuôn.
2.2. Tích hợp cảm biến Industrial IoT độc lập (Non-Invasive Retrofit)
Với những máy tiện cơ khí cũ, máy dập cổ điển từ thập niên 90 không có cổng giao tiếp mạng PLC, hệ thống MES triển khai các hộp phần cứng IoT Edge Gateway thu thập tín hiệu không xâm lấn:
- Cảm biến quang điện tử / Cảm biến tiệm cận (Photoelectric & Proximity Sensors): Lắp đặt tại ray thoát phôi hoặc đầu trượt máy dập để đếm số lượng chi tiết thực tế thoát ra ngoài.
- Biến dòng đo dòng điện hở (Split-Core CT Current Sensors): Kẹp trực tiếp vào dây nguồn 3 pha của động cơ chính máy cắt laser/máy phay. Bằng cách phân tích ngưỡng dòng điện, hệ thống phân biệt chính xác 3 trạng thái: Máy Tắt nguồn (
OFF), Máy Bật nguồn nhưng chạy không tải lãng phí điện (IDLE), và Máy đang thực sự ăn dao cắt phôi (RUNNING). - Đồng hồ đo năng lượng số hóa tử xa: Giao tiếp qua mạng RS-485 Modbus RTU về cổng chuyển đổi Ethernet, hiển thị tức thời công suất tiêu thụ điện năng đạt con số thực tế
66.6 KWhtrên bảng điều khiển/IOTDashboard/17/18.
2.3. Cân điện tử công nghiệp và đầu đọc mã vạch QR P-Card
Tại các trạm đóng gói hoặc xuất xưởng, cân sàn điện tử tích hợp đầu hiển thị số kết nối thẳng vào trạm hệ thống MES. Dữ liệu khối lượng tổng 1,252.0 KG của kiện hàng được đọc tự động vào hệ thống, đối chiếu với định mức trọng lượng đơn chiếc trên cây định mức BOM để xác thực kiện hàng đủ số lượng 1,248.5 bao với độ chính xác đạt ngưỡng mục tiêu 75.0% Target (1,670 KG).
3. So sánh đối chiếu kỹ thuật: Nhà máy truyền thống vs. Nhà máy vận hành Hệ thống MES
Để hình dung rõ nét sự nhảy vọt về năng lực quản trị, bảng ma trận dưới đây phân tích sự khác biệt toàn diện giữa phương thức điều hành xưởng cơ khí truyền thống và xưởng đã ứng dụng hệ thống MES tích hợp IIoT của InfoAsia:
| Tiêu Chí Đo Lường Kỹ Thuật | Phương Thức Xưởng Cơ Khí Truyền Thống (Excel + Nhập Tay) | Nhà Máy Vận Hành Bằng Hệ Thống MES InfoAsia (IIoT + SAP) | Hiệu Quả Đột Phá Đạt Được |
|---|---|---|---|
| Độ trễ cập nhật sản lượng | Cuối ca hoặc cuối ngày (Trễ từ 8 đến 24 giờ sau khi sản xuất xong). | Thời gian thực 0 giây (Cảm biến PLC bắn dữ liệu với tốc độ 120 FPS). | Triệt tiêu hoàn toàn độ trễ, ra quyết định can thiệp lập tức. |
| Độ chính xác số lượng chi tiết | Sai số 5% – 12% do công nhân ghi nhầm, làm tròn số hoặc khai khống. | Độ chính xác 100% (Đếm vật lý từ cảm biến máy và cân điện tử 1,252 KG). | Chấm dứt thất thoát phôi kim loại và gian lận sản lượng ca. |
| Đo lường chỉ số hiệu suất OEE | Tính nhẩm trên giấy, không phân biệt được thời gian dừng máy vi mô. | Tính tự động thời gian thực: OEE tổng thể đạt chuẩn 94.5%. | Tối ưu hóa công suất trạm máy tăng thêm +22% – 35%. |
| Cảnh báo máy dừng (Downtime) | Chờ công nhân đi tìm thợ bảo trì (Mất từ 15 đến 45 phút chờ đợi). | Cảnh báo Andon tự động kích hoạt loa còi và gửi Telegram trong 0.08 giây. | Rút ngắn thời gian khắc phục sự cố MTTR xuống -80%. |
| Giám sát năng lượng tiêu thụ | Nhìn hóa đơn tiền điện cuối tháng (Không biết máy nào ngốn điện). | Đo công suất tức thời từng máy (66.6 KWh), phát hiện máy chạy không tải. | Giảm chi phí điện năng tiêu thụ toàn xưởng từ 12% đến 18%. |
| Truy xuất phả hệ lỗi chi tiết | Tìm bới hàng trăm tập phiếu giấy lưu kho, mất 2 đến 3 ngày. | Quét mã QR P-Card trên điện thoại/PDA, hiển thị phả hệ trong 0.1 giây. | Đáp ứng chuẩn khắt khe ISO 9001:2015 và IATF 16949. |
| Liên kết giá thành dở dang WIP | Kế toán tính ước lượng theo tỷ lệ phân bổ chung vào cuối tháng. | Bóc tách chi phí dở dang WIP TK 154 chính xác theo từng mẻ lệnh sản xuất. | Khớp số tuyệt đối 0 đồng lệch giữa Sổ kho và Sổ cái kế toán. |
4. 05 Kịch bản vận hành thực chiến tại nhà máy Cơ khí chính xác (What-If Simulations)
Dưới đây là 5 tình huống vận hành thực tế tại các nhà máy sản xuất khuôn mẫu, linh kiện ô tô và thiết bị máy móc cơ khí chính xác, minh họa cách hệ thống MES xử lý triệt để các bài toán hóc búa tại hiện trường sản xuất:
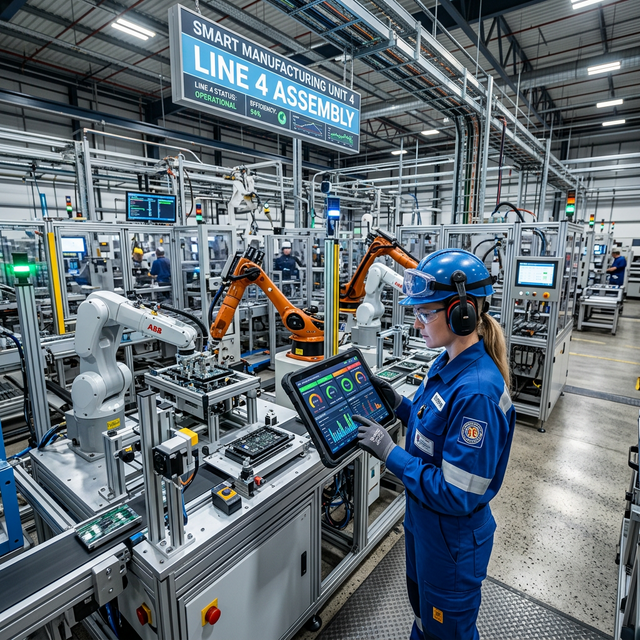
Kịch bản 1: Giám sát rung lắc và bảo vệ trục chính (Spindle) máy phay CNC 5 trục
- Bối cảnh vận hành: Chiếc máy phay CNC 5 trục Makino đang thực hiện nguyên công gia công lòng khuôn đúc áp lực từ khối thép hợp kim
SKD11có độ cứng cao. - Diễn biến xử lý: Trong quá trình chạy thô, dao phay ngón hợp kim bị mòn đột ngột khiến lực cắt tăng vọt. Cảm biến gia tốc rung 3 trục gắn trên đầu gá trục chính gửi tín hiệu về cổng IIoT của hệ thống MES với tần số rung động tăng từ
1.2 mm/slên4.8 mm/s(vượt ngưỡng cảnh báo an toàn3.5 mm/s), kèm theo nhiệt độ ổ bi trục chính tăng vọt lên72°C. - Phản ứng của hệ thống: Hệ thống MES lập tức kích hoạt ngắt relay bảo vệ, gửi lệnh giảm bước tiến bàn máy (
Feed Override = 0%) về bộ điều khiển CNC trong0.08 giây, đồng thời nháy đèn Andon đỏ tại trạm xưởng. Trục chính trị giá hơn35,000 USDđược cứu nguy kịp thời trước khi xảy ra sự cố gãy dao làm hỏng toàn bộ khối phôi khuôn khuôn mẫu đắt tiền.
Kịch bản 2: Đếm sản lượng tự động chống khai khống tại máy dập kim loại liên hoàn 200 tấn
- Bối cảnh vận hành: Dây chuyền dập kim loại tấm dập dải chi tiết bản lề cửa xe máy với tốc độ
80 nhịp dập/phút. Theo quy trình cũ, công nhân cuối ca tự ghi số lượng sản phẩm hoàn thành vào phiếu giấy. - Diễn biến xử lý: Hệ thống MES tích hợp cặp cảm biến quang điện tử đối xứng thu – phát lắp tại họng máng thoát phôi thành phẩm, đấu nối vào đầu vào số Digital Input của PLC Mitsubishi FX5U. Cứ mỗi sản phẩm dập xong rơi qua tia hồng ngoại, một xung điện
24VDCđược kích hoạt. - Phản ứng của hệ thống: Màn hình cảm ứng công nghiệp tại trạm dập hiển thị con số nhảy liên tục theo thời gian thực đạt
12,450 nhịp dập/ca. Công nhân không thể khai gian dối sản lượng để nhận tiền lương khoán vì hệ thống đối chiếu chéo số lần dập của pít-tông trục khuỷu và số lần chi tiết đi qua cảm biến quang. Tỷ lệ sai lệch giữa báo cáo và thực tế giảm về mức0.00%.
Kịch bản 3: Giám sát điện năng tiêu thụ và phát hiện máy chạy không tải lãng phí
- Bối cảnh vận hành: Phân xưởng cơ khí bước vào giờ nghỉ trưa từ
12:00 đến 13:00. Ban giám đốc yêu cầu tắt các thiết bị phụ trợ để tiết kiệm chi phí năng lượng. - Diễn biến xử lý: Bảng điều khiển năng lượng
/IOTDashboard/17/18của hệ thống MES liên tục thu thập chỉ số công suất từ đồng hồ đo điện đa năng. Vào lúc12:15, hệ thống ghi nhận tổng điện năng phân xưởng vẫn duy trì ở mức cao bất thường66.6 KWh. - Phản ứng của hệ thống: Thuật toán phân tích phụ tải tự động bóc tách dòng điện của từng trạm máy và phát hiện 4 máy mài phẳng công nghiệp và trạm nén khí trục vít vẫn đang quay không tải (dòng điện động cơ đo được
18.5A, hệ số công suất $\cos\varphi = 0.35$). Hệ thống MES lập tức đẩy thông báo cảnh báo qua ứng dụng di động tới Quản đốc xưởng. Quản đốc nhắc nhở tổ trưởng ngắt nguồn thiết bị, giúp phân xưởng tiết kiệm hơn450 KWhđiện mỗi tuần, cắt giảm hàng chục triệu đồng tiền điện lãng phí hàng tháng.
Kịch bản 4: Đồng bộ trạng thái lệnh sản xuất (Work Order #7684/5) về lõi SAP ERP
- Bối cảnh vận hành: Máy cắt laser fiber 12KW đang hoàn tất tấm kim loại cuối cùng của Lệnh sản xuất số
WO #7684/5(Gia công 1,500 tấm vỏ tủ điện công nghiệpFG_1). - Diễn biến xử lý: Ngay khi đầu cắt laser di chuyển về vị trí gốc tọa độ an toàn (
Home Position) và bàn máy phụ đẩy phôi ra ngoài, bộ đếm IIoT ghi nhận đủ số lượng1,500/1,500 PCS. Người vận hành tại xưởng chỉ cần ấn nút xác nhận “Hoàn Tất Công Đoạn” trên màn hình cảm ứng Kiosk. - Phản ứng của hệ thống: Hệ thống MES tự động đóng gói bản tin JSON chuẩn, gọi trực tiếp API
Service Layer REST APIcủa máy chủ SAP Business One trên DBinfoasia56. Trong vòng0.15 giây, hệ thống SAP tự động thực hiện 2 bút toán song song:
- Xuất kho nguyên vật liệu tấm thép
SUS304theo phương pháp trừ lùi tự động (Backflushing). - Nhập kho bán thành phẩm chi tiết đã cắt sang kho trung gian
WIP Warehouse, tự động đóng lệnh sản xuấtWO #7684/5mà không cần bất kỳ nhân viên văn phòng nào phải ngồi gõ lại chứng từ.
Kịch bản 5: Chuyển đổi mã hàng nhanh (SMED) kết hợp thẻ QR P-Card chống nhầm lẫn mác thép
- Bối cảnh vận hành: Phân xưởng chuyển đổi từ gia công đơn hàng chi tiết trục bằng thép carbon
S50Csang đơn hàng chi tiết đòi hỏi thép công cụ chống mài mòn caoSKD11. - Diễn biến xử lý: Hai loại mác thép này có hình dạng cây tròn và màu sắc bề mặt hoàn toàn giống nhau, nếu mắt thường phân biệt rất dễ dẫn đến việc tiện nhầm vật liệu, gây nứt vỡ chi tiết khi tôi cao tần và chịu bồi thường hợp đồng hàng trăm triệu đồng.
- Phản ứng của hệ thống: Khi phôi từ kho chuyển đến chân máy tiện CNC, người thợ bắt buộc phải cầm máy quét mã vạch không dây quét mã QR trên thẻ phả hệ
QR P-Cardgắn trên pallet phôi. Hệ thống MES lập tức đối chiếu mã vật liệu trên thẻ với chương trình gia công đang nạp trên máy CNC. Nếu người thợ gá nhầm phôiS50Clên máy đang chạy chương trình củaSKD11, màn hình trạm xưởng lập tức khóa liên động máy CNC, phát âm thanh báo động còi Andon và từ chối cho phép bấm nút khởi động chu trình (Cycle Start). Nhờ chốt chặn an toàn này, nguy cơ nhầm lẫn mác vật tư cơ khí được triệt tiêu hoàn toàn.
5. Bảng Checklist 7 bước nghiệm thu kỹ thuật hạ tầng Hệ thống MES & IIoT
Để hỗ trợ Giám đốc Nhà máy và Trưởng phòng Kỹ thuật tự động hóa đánh giá năng lực sẵn sàng của hạ tầng trước khi nghiệm thu, InfoAsia cung cấp bảng tiêu chí kiểm toán kỹ thuật 7 bước:
[BƯỚC 1: KHẢO SÁT CỔNG GIAO TIẾP MÁY] ➔ [BƯỚC 2: CÁCH LY MẠNG CÔNG NGHIỆP OT/IT]
       │
       ▼
[BƯỚC 3: LẮP ĐẶT CẢM BIẾN & ĐO NĂNG LƯỢNG] ➔ [BƯỚC 4: THIẾT LẬP EDGE GATEWAY IIoT]
       │
       ▼
[BƯỚC 5: CHUẨN HÓA MÃ QR P-CARD TRẠM] ➔ [BƯỚC 6: TÍCH HỢP SERVICE LAYER VỚI SAP ERP]
       │
       ▼
[BƯỚC 7: VẬN HÀNH THỬ NGHIỆM & KIỂM ĐỊNH OEE THỰC TẾ TRÊN 100 GIỜ CHẠY MÁY LIÊN TỤC]| Thứ Tự Bước | Hạng Mục Kỹ Thuật Kiểm Toán | Tiêu Chuẩn Nghiệm Thu Đạt Chuẩn (Acceptance Criteria) | Công Cụ & Thiết Bị Kiểm Tra |
|---|---|---|---|
| 01 | Khảo sát cổng PLC/CNC | Xác định 100% dòng máy: Fanuc CNC (FOCAS2), Siemens S7 (OPC-UA), Mitsubishi (MC Protocol) hoặc máy cơ lắp cảm biến rời. | Bảng khảo sát phần cứng máy xưởng + Sơ đồ tủ điện máy. |
| 02 | Phân tách mạng OT/IT | Tách biệt hoàn toàn mạng máy xưởng (OT) và mạng văn phòng (IT) qua tường lửa công nghiệp Industrial Firewall / VLAN riêng, chống virus xưởng. | Managed Switch Cisco/Moxa + Wireshark bắt gói tin. |
| 03 | Cảm biến & Cân điện tử | Cảm biến quang đếm sản lượng sai số 0.00%; Cân sàn điện tử truyền số 1,252 KG ổn định qua cổng RS-232/RS-485 Modbus. | Máy đếm mẫu kiểm chứng + Quả cân chuẩn kiểm định. |
| 04 | Cấu hình Edge Gateway | Thiết bị Gateway chịu nhiệt công nghiệp (-20°C đến 70°C), buffer dữ liệu nội bộ ít nhất 7 ngày khi đứt kết nối mạng máy chủ. | Hộp Gateway IIoT Advantech / Moxa + Thử nghiệm rút cáp mạng. |
| 05 | Đồng bộ mã QR P-Card | Súng quét PDA quét tem nhãn mã vạch 2D QR Code tốc độ < 0.2 giây, đọc tốt cả khi tem bị bám dính dầu mỡ máy tiện. | PDA Honeywell/Zebra Android + Mẫu tem P-Card phủ dầu. |
| 06 | Tích hợp API lõi ERP | Gọi REST API Service Layer về SAP Business One trên DB infoasia56 hoàn tất bút toán xuất nhập kho thời gian thực < 0.25 giây. | Postman API Test Suite + Log giao dịch DI API. |
| 07 | Nghiệm thu OEE 100 giờ | Hệ thống ghi nhận liên tục 100 giờ chạy máy không gián đoạn, chỉ số OEE tính toán tự động khớp với kiểm đếm độc lập ≥ 99.5%. | Báo cáo kiểm toán OEE tự động trên ezoffice.vn:8283. |
6. Câu hỏi thường gặp về Hệ thống MES (Technical FAQs)
Q1: Nhà máy có nhiều đời máy CNC và máy cơ cũ lẫn lộn thì có thể triển khai hệ thống MES được không?
Trả lời: Hoàn toàn được và đây là bài toán thực tế phổ biến nhất tại các xưởng cơ khí Việt Nam. Với các dòng máy CNC hiện đại (Fanuc 0i, Siemens 840D, Heidenhain), hệ thống MES của InfoAsia kết nối trực tiếp qua cổng mạng Ethernet RJ45 để lấy thông số kỹ thuật số. Đối với các dòng máy tiện cơ khí cũ, máy dập thủy lực không có cổng truyền thông, chúng tôi lắp đặt các cảm biến IIoT không xâm lấn (biến dòng đo dòng điện hở CT, cảm biến quang điện tử, công tắc hành trình cơ khí) đấu nối về hộp Gateway thông minh. Nhờ đó, 100% thiết bị trong xưởng — dù mới xuất xưởng hay đã vận hành 20 năm — đều được số hóa dữ liệu đồng bộ trên cùng một màn hình điều khiển trung tâm.
Q2: Tốc độ truyền dữ liệu từ trạm máy xưởng về máy chủ MES có bị nghẽn mạng hay trễ dữ liệu không?
Trả lời: Không bị nghẽn mạng. Hệ thống sử dụng kiến trúc điện toán biên (Edge Computing). Các bộ điều khiển Gateway tại từng cụm máy thực hiện việc thu thập tín hiệu ở tần số cao (120 FPS), sau đó lọc nhiễu, tiền xử lý và đóng gói dữ liệu theo chuẩn truyền thông công nghiệp siêu nhẹ MQTT hoặc OPC-UA Binary. Băng thông tiêu thụ trên mỗi cụm máy chỉ chiếm dưới 15 Kbps, độ trễ truyền dữ liệu qua mạng LAN xưởng duy trì ổn định dưới 12ms. Ngay cả khi đường truyền mạng toàn xưởng gặp sự cố đứt cáp quang, Gateway tự động lưu trữ dữ liệu vào bộ nhớ đệm nội bộ (Local Buffer) và tự động đồng bộ bù (Auto-Sync) về máy chủ trung tâm ngay khi mạng phục hồi mà không làm mất bất kỳ xung đếm sản lượng nào.
Q3: Hệ thống MES của InfoAsia kết nối với hệ thống phần mềm SAP ERP như thế nào?
Trả lời: Hệ thống MES kết nối trực tiếp với lõi SAP Business One (cả phiên bản MS SQL và SAP HANA) thông qua tầng dịch vụ chính thức SAP Service Layer REST API hoặc DI API chạy ngầm. Khi phòng Kế hoạch duyệt lệnh sản xuất trên SAP, dữ liệu Lệnh (OWOR), định mức vật tư (WOR1) và các bước công nghệ tự động đẩy xuống MES. Ngược lại, khi máy xưởng hoàn thành công đoạn hoặc gia công xong chi tiết, MES tự động gửi lệnh ghi nhận sản lượng hoàn thành (Receipt from Production), tự động trừ kho nguyên vật liệu (Issue for Production) và hạch toán trực tiếp chi phí dở dang TK 154 trên SAP chỉ trong vòng 0.15 giây. Doanh nghiệp hoàn toàn không cần nhập lại dữ liệu thủ công lần thứ hai.
Q4: Làm thế nào để công nhân tại xưởng không thể qua mặt hệ thống bằng cách gá vật cản trước cảm biến đếm sản lượng?
Trả lời: Hệ thống MES tích hợp cơ chế kiểm định chéo đa tầng (Multi-Sensor Cross Validation Algorithm). Hệ thống không chỉ đếm số lần kích hoạt của cảm biến quang học, mà còn đối chiếu đồng thời với 2 thông số phần cứng khác:
- Dòng điện động cơ chính: Sản phẩm chỉ được tính là hợp lệ nếu trong chu kỳ đó, dòng điện động cơ máy cắt/máy dập có sự biến thiên tải tương ứng với hành trình ăn dao thực tế (chứ không phải máy đang chạy không tải).
- Thời gian chu kỳ tối thiểu (Minimum Cycle Time Check): Nếu thời gian giữa hai lần kích hoạt cảm biến nhỏ hơn thời gian chu kỳ dập thực tế của máy (ví dụ chu trình dập chuẩn là
1.5 giâynhưng có người lấy tay huơ qua cảm biến liên tục ở nhịp0.3 giây), hệ thống lập tức loại bỏ xung đếm giả, ghi nhận lỗi bất thường và kích hoạt cảnh báo gian lận gửi về tài khoản quản đốc.
Q5: Thời gian triển khai một dự án Hệ thống MES tích hợp IIoT thường mất bao lâu và chi phí đầu tư như thế nào?
Trả lời: Thời gian triển khai điển hình cho một xưởng cơ khí quy mô từ 20 đến 50 cụm máy dao động từ 6 đến 12 tuần, chia làm 3 giai đoạn rõ ràng:
- Giai đoạn 1 (2 tuần): Khảo sát cổng máy, lắp đặt cảm biến IIoT, kết nối mạng OT và cấu hình Gateway truyền thông.
- Giai đoạn 2 (4 tuần): Cài đặt phân hệ MES, cấu hình trạm Kiosk xưởng, ánh xạ dữ liệu mã vạch QR P-Card và kiểm thử tích hợp 2 chiều với SAP ERP.
- Giai đoạn 3 (2–4 tuần): Đào tạo công nhân thao tác tại xưởng, chạy thử nghiệm song song (Parallel Run) và chính thức Go-Live.
Chi phí đầu tư được tối ưu hóa vượt trội nhờ kiến trúc làm chủ công nghệ trong nước của InfoAsia kết hợp linh hoạt giữa phần mềm bản quyền vĩnh viễn và các module phần cứng IoT chuẩn công nghiệp mở, giúp doanh nghiệp thu hồi toàn bộ vốn đầu tư (ROI) chỉ sau 6 đến 9 tháng vận hành thông qua việc cắt giảm phế phẩm, tiết kiệm điện năng và tối ưu hóa năng suất máy móc.
7. Tiêu chuẩn công nghệ & Tài liệu tham chiếu quốc tế
Nội dung bài viết được đối chiếu và tham chiếu trực tiếp từ các tiêu chuẩn công nghiệp và tài liệu kỹ thuật chính thức:
- Tiêu chuẩn ANSI/ISA-95 (IEC 62264): Mô hình phân tầng kiến trúc điều hành sản xuất và tích hợp đa tầng giữa MES với lõi ERP doanh nghiệp (Part 1: Models & Terminology).
- Chuẩn truyền thông công nghiệp mở OPC-UA & Modbus TCP: Giao thức chuẩn hóa kết nối thiết bị cảm biến IIoT, bộ điều khiển PLC và trung tâm giám sát SCADA (OPC Foundation Specification v1.05).
- Tài liệu kỹ thuật SAP Business One v10.0: Giao tiếp Service Layer REST API và DI API trong quy trình điều hành lệnh sản xuất, xuất nhập kho và giá thành dở dang (SAP Official Help Portal).
- Kiến trúc điều độ xưởng Beas Manufacturing: Giải pháp điều độ máy hữu hạn APS và trạm thu thập dữ liệu hiện trường (Boyum IT Solutions Knowledge Base).
Đăng ký tư vấn & Khảo sát hạ tầng Hệ thống MES tại Nhà máy của bạn
Đừng để phân xưởng sản xuất cơ khí của bạn tiếp tục vận hành trong “điểm mù” dữ liệu và phế phẩm. Hãy liên hệ ngay với đội ngũ chuyên gia công nghệ của INFOASIA để được tư vấn thiết kế kiến trúc Hệ thống MES và tích hợp IIoT tối ưu hóa riêng cho dàn máy công cụ của doanh nghiệp:
- Công ty TNHH Hệ Thống Phần Mềm Việt Tin (INFOASIA)
- Địa chỉ: Tầng 2, Tòa nhà hành chính TTC, Số 1 đường Tân Thuận, KCX Tân Thuận, Quận 7, TP. Hồ Chí Minh
- Hotline tư vấn kỹ thuật:
(+84) 0903 732 052 - Khám phá chi tiết giải pháp: Hệ thống MES & IoT Nhà máy Thông minh • Giải pháp Quản trị SAP ERP • Liên hệ InfoAsia
🔗 Hệ sinh thái Giải pháp Nhà máy Thông minh & Quản trị Doanh nghiệp InfoAsia:
- Hệ thống điều hành sản xuất MES (Manufacturing Execution System) & Giải pháp MES tích hợp IoT
- Phần mềm SAP Business One (SAP ERP) chuẩn Quốc tế cho Doanh nghiệp Sản xuất
- Hệ thống Lập kế hoạch Sản xuất Nâng cao APS (Advanced Planning & Scheduling)
- Hoạch định Nhu cầu Nguyên vật liệu MRP & Quản lý Kho thông minh RFID / WMS
- Đăng ký Tư vấn & Trải nghiệm Demo Hệ thống SAP ERP - MES - APS Trực tiếp 1-1

InfoAsia Việt Nam trở thành nhà cung cấp dịch vụ phần mềm số hóa nhà máy sản xuất cho thương hiệu giày hàng đầu thế giới NEW BALANCE
Công ty TNHH Mây Tre Hà Linh
Dự án SAP ERP MES và IOT cho Nhà máy FVIV
Buwon Industry Co, Ltd
Shini Group
TA TING PLASTIC (HAI DUONG ) CO., LTD
CÔNG TY TNHH CÔNG NGHỆ BẢO HỘ KANGLONGDA VIỆT NAM
Công ty TNHH Nhôm Toàn Cầu Việt Nam (GVA)