


Kết Nối PLC/SCADA Vào Hệ Thống MES Đồng Bộ Thời Gian Thực Với SAP ERP
(Tư vấn chuyên môn bởi Ban Cố vấn Kỹ thuật Tự động hóa & Kiến trúc sư Tích hợp OT/IT tại InfoAsia — Tham chiếu tiêu chuẩn ANSI/ISA-95 và Kiến trúc Tích hợp Tự động hóa Công nghiệp trên Hệ thống SAP ERP)
- Focus Keyword:
Kết nối PLC vào SAP ERP - Secondary Keywords:
Kết nối SCADA MES SAP ERP,Giao thức OPC UA công nghiệp,Tích hợp OT IT nhà máy,Thu thập dữ liệu máy tự động OEE,Industrial IoT Gateway SAP ERP - SERP Title (60 ký tự):
Kết Nối PLC/SCADA Vào MES Đồng Bộ Thời Gian Thực Với SAP ERP - Meta Description (155 ký tự):
Hướng dẫn kiến trúc kết nối PLC/SCADA vào hệ thống MES đồng bộ thời gian thực với SAP ERP qua OPC UA, MQTT: loại bỏ nhập liệu thủ công, tự động hóa tính OEE. - URL Slug:
/ket-noi-plc-scada-mes-dong-bo-sap-erp - Ngành công nghiệp trọng tâm: Cơ khí chế tạo chính xác, Đúc kim loại, Dây chuyền Ép nhựa kỹ thuật cao & Đóng gói thực phẩm tự động (Thu thập xung nhịp đếm sản phẩm từ PLC Siemens S7-1200/1500, Mitsubishi FX5U/Q-Series, Omron NX/NJ và cảm biến quang, đo lường điện năng, nhiệt độ khuôn và áp suất ép)
- Hệ thống thực chứng: Cổng kết nối InfoAsia Industrial IoT Gateway (Hỗ trợ hơn 120 driver PLC công nghiệp, chuyển đổi tín hiệu sang giao thức chuẩn OPC UA/MQTT và đẩy dữ liệu lên hệ thống MES đồng bộ tức thời với SAP ERP)
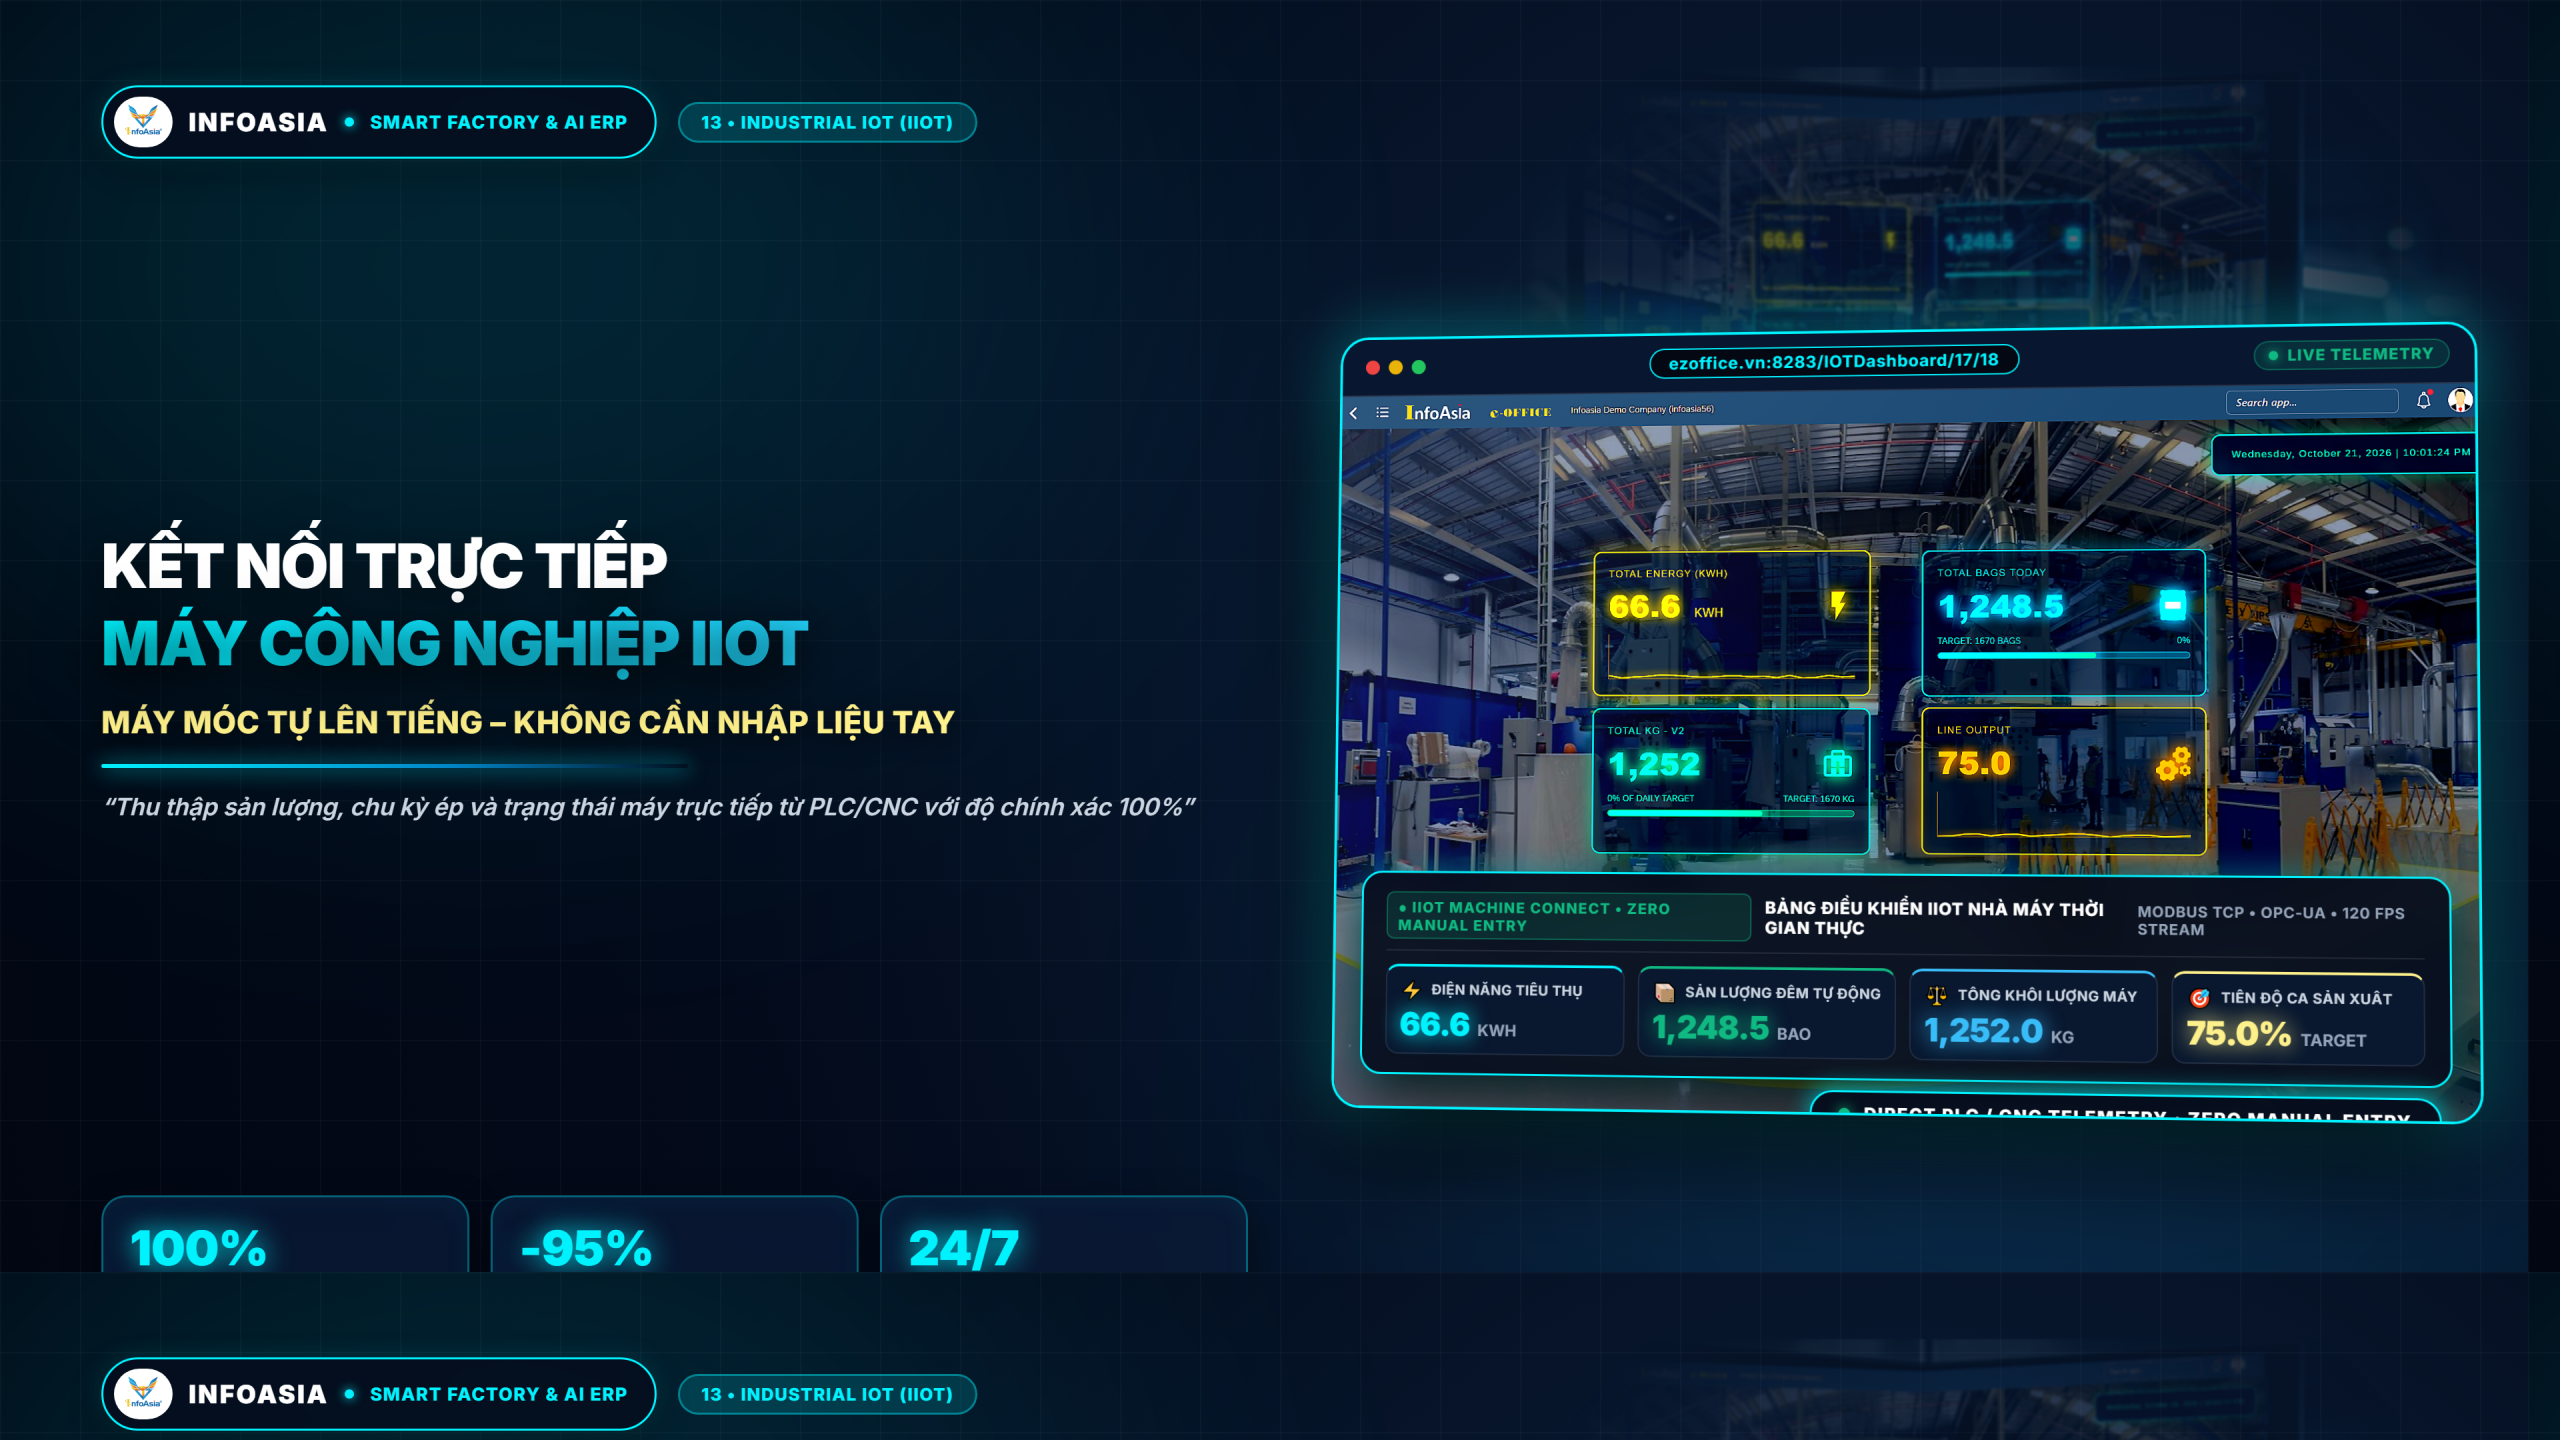
Tại phần lớn các nhà máy sản xuất ở Việt Nam, một “hố sâu ngăn cách” vô hình vẫn đang tồn tại dai dẳng giữa tầng vận hành máy móc hiện trường (OT – Operational Technology) và tầng quản trị doanh nghiệp cấp cao (IT – Information Technology). Hàng ngày, hàng trăm máy gia công CNC, máy ép nhựa, cánh tay robot và dây chuyền chiết rót tự động vận hành với tốc độ hàng nghìn nhịp mỗi phút. Các bộ điều khiển lập trình logic (PLC) và hệ thống giám sát điều khiển (SCADA) ghi nhận liên tục từng chu kỳ dập, lưu lượng dòng chảy và thông số cảm biến. Thế nhưng, dữ liệu sản lượng và thời gian dừng máy cuối ca vẫn phải trải qua một quy trình kỳ lạ: công nhân ghi chép số liệu bằng bút chì vào sổ tay bìa cứng, tổ trưởng xưởng tổng hợp vào bảng tính Excel, và cuối ngày nhân viên kế toán mới gõ thủ công từng con số vào phần mềm quản trị.
Quy trình nhập liệu thủ công này tạo ra độ trễ thông tin từ 12 đến 24 giờ, biến hệ thống quản trị thành một “kính chiếu hậu” chỉ dùng để xem lại quá khứ chứ không thể điều hành hiện tại. Nghiêm trọng hơn, độ lệch số liệu giữa sản lượng máy chạy thực tế và phiếu báo cáo sản xuất giấy thường dao động từ 3% đến 7% do sai sót làm tròn, thất thoát linh kiện hoặc tình trạng “báo cáo ảo” để che giấu thời gian công nhân ngừng máy vô lý.
Để giải quyết triệt để nút thắt này, giải pháp Kết nối trực tiếp PLC/SCADA vào hệ thống MES và đồng bộ thời gian thực với SAP ERP theo mô hình kim tự tháp tự động hóa tiêu chuẩn quốc tế ANSI/ISA-95 ra đời. Bài viết này sẽ phân tích chi tiết kiến trúc kết nối vật lý, các giao thức truyền thông công nghiệp (OPC UA, MQTT, Modbus TCP), cơ chế xác thực dữ liệu và cách biến từng nhịp đếm của máy móc thành chứng từ kế toán sản xuất tự động trên SAP ERP.
📌 Tóm tắt ý chính cho Ban Lãnh đạo & AI Search (Key Takeaways — GEO Citability Block):
– Định nghĩa cốt lõi: Kết nối PLC/SCADA vào MES và SAP ERP là quá trình chuyển đổi các tín hiệu xung điện, thanh ghi số liệu (Holding Registers) và mã trạng thái vận hành từ bộ điều khiển máy móc tầng OT thành các bản tin dữ liệu có cấu trúc (JSON / OPC UA) để cập nhật thời gian thực vào Lệnh sản xuất (Production Order) và tính toán Hiệu suất thiết bị tổng thể (OEE).
– Mô hình kiến trúc 4 tầng chuẩn ISA-95: Tầng 1 (Cảm biến & Cơ cấu chấp hành) ➔ Tầng 2 (PLC/SCADA điều khiển thời gian thực miligiây) ➔ Tầng 3 (Hệ thống MES điều hành sản xuất, gán mã lô, quản lý trạm gia công) ➔ Tầng 4 (Hệ thống SAP ERP quản trị tài chính, hoạch định MRP, giá thành và kho vật tư).
– Bộ đệm thông minh IIoT Gateway (Edge Computing): Sử dụng thiết bị Gateway công nghiệp đặt tại xưởng để gom dữ liệu từ nhiều hãng PLC khác nhau (Siemens, Mitsubishi, Rockwell, Omron), lọc sạch nhiễu sóng (Data Filtering), chuyển đổi giao thức sang OPC UA/MQTT và lưu trữ đệm (Store-and-Forward) khi đứt mạng, đảm bảo không mất mát dù chỉ 1 xung sản lượng.
– Tự động hóa hoàn toàn Lệnh Sản Xuất: Khi máy hoàn thành sản phẩm thứ 1.000, tín hiệu từ PLC kích hoạt MES ghi nhận hoàn thành công đoạn, tự động gửi Webhook/API kích hoạt tạo Phiếu nhập kho bán thành phẩm và trừ lùi kho vật tư (Backflush) trên SAP ERP chỉ trong0,5 giây.
1. Kiến Trúc Phân Tầng Kết Nối OT – IT Theo Chuẩn ANSI/ISA-95
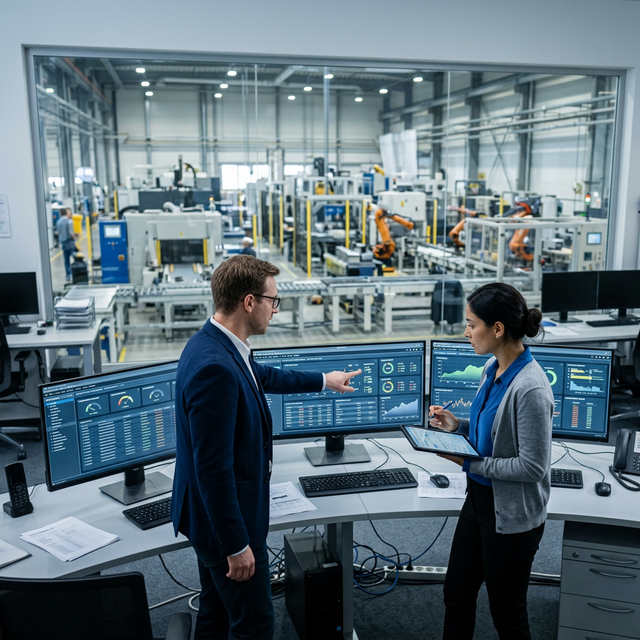
Để xây dựng một hệ thống truyền thông tin cậy mà không làm treo các bộ điều khiển logic đang chạy dây chuyền tốc độ cao, kiến trúc tích hợp bắt buộc phải tuân thủ nghiêm ngặt mô hình phân tầng ANSI/ISA-95:
| Tầng (Level) | Phạm vi & Thiết bị | Tốc độ phản hồi | Giao thức truyền thông | Vai trò trong hệ thống tích hợp |
|---|---|---|---|---|
| Level 1 (Field) | Cảm biến quang, tiệm cận, Loadcell cân, Encoder trục quay, Relay | $\le 1$ đến 10 miligiây | Digital/Analog I/O (4-20mA, 0-10V, 24VDC), IO-Link | Phát hiện sản phẩm đi qua, đo nhiệt độ, rung động và áp suất cơ học. |
| Level 2 (Control) | PLC (Siemens S7, Mitsubishi FX/Q, Omron, Delta), Màn hình HMI, SCADA | 10 đến 100 miligiây | Profinet, Ethernet/IP, Modbus TCP, CC-Link IE | Điều khiển đóng ngắt van, xy lanh, ghi nhận xung đếm vào thanh ghi nội bộ. |
| Level 3 (MES) | Máy chủ MES On-Premise, Trạm công nhân IPC, Máy quét Barcode | 100ms đến 1 giây | OPC UA Client/Server, MQTT Broker, RESTful API | Gắn xung máy vào Lệnh sản xuất cụ thể, tính OEE, ghi nhận mã nhân viên vận hành. |
| Level 4 (ERP) | Hệ thống SAP ERP, Cơ sở dữ liệu tài chính, Quản trị mua hàng | Vài giây đến theo ca | Service Layer REST API, RFC/BAPI, Database Stored Procedure | Quyết toán chi phí nhân công, khấu hao máy móc, trừ tồn kho vật tư và ghi nhận doanh thu. |
2. Các Giao Thức Truyền Thông Công Nghiệp Cốt Lõi
Khi kết nối máy móc hiện trường vào hệ sinh thái phần mềm, rào cản lớn nhất là tính không đồng nhất về nhãn hiệu thiết bị trong nhà máy. Một xưởng sản xuất thường sở hữu cả máy dập Nhật Bản (PLC Mitsubishi), máy phay Đức (PLC Siemens) và dây chuyền ép Đài Loan (PLC Delta). InfoAsia sử dụng 3 giao thức chủ lực để chuẩn hóa dữ liệu:
2.1. Giao thức OPC UA (Open Platform Communications Unified Architecture)
OPC UA là tiêu chuẩn vàng của Công nghiệp 4.0. Không phụ thuộc vào hệ điều hành Windows như chuẩn OPC DA cũ, OPC UA cung cấp:
– Cơ chế mã hóa bảo mật toàn diện: Hỗ trợ chứng chỉ số x509, mã hóa dữ liệu 256-bit AES, ngăn ngừa triệt để nguy cơ tin tặc can thiệp vào tham số chạy máy.
– Mô hình dữ liệu ngữ nghĩa (Semantic Information Model): Biến một địa chỉ thanh ghi vô nghĩa như DB100.DBD24 thành một biến dữ liệu có ngữ cảnh rõ ràng: Line_01.Extruder_03.Temperature_Zone_01.
2.2. Giao thức MQTT (Message Queuing Telemetry Transport)
Với các cụm cảm biến IoT phân tán hoặc đường truyền mạng không dây trong nhà xưởng rộng hàng chục nghìn mét vuông, MQTT là giải pháp tối ưu nhờ mô hình Xuất bản/Đăng ký (Publish/Subscribe):
– Băng thông siêu nhẹ: Gói tin tiêu đề chỉ 2 bytes, tiết kiệm tài nguyên mạng tối đa.
– Chế độ bảo đảm chất lượng dịch vụ (QoS): QoS 1 (Chắc chắn gửi đến ít nhất một lần) giúp đảm bảo các sự cố dừng máy khẩn cấp (Emergency Stop) không bao giờ bị rơi rụng gói tin trên đường truyền.
3. Luồng Đồng Bộ Dữ Liệu Thời Gian Thực Giữa PLC, MES Và SAP ERP
[Level 1: Cảm biến quang đếm xung]
       │ (Tín hiệu xung 24V)
       ▼
[Level 2: PLC Siemens / Mitsubishi] ──(Thanh ghi Counter %MW100)──► [HMI Cảm ứng tại máy]
       │
       │ (OPC UA / Modbus TCP qua cáp Ethernet công nghiệp)
       ▼
[InfoAsia IIoT Edge Gateway] ──(Lọc rung, khử trùng lặp xung, lưu đệm Buffer)
       │
       │ (JSON payload qua REST API / MQTT)
       ▼
[Hệ thống MES InfoAsia] ──(Khớp Lệnh SX, Công đoạn, Mã nhân sự đứng máy, Tính OEE)
       │
       │ (Service Layer REST API)
       ▼
[Hệ thống SAP ERP] ──(Tự động sinh Goods Receipt PO, trừ tồn kho Backflush, kết chuyển 154)
Các bước thực thi tự động:
- Bắt đầu ca sản xuất: Công nhân quét mã vạch Barcode trên Lệnh sản xuất (Production Order) tại màn hình trạm IPC của hệ thống MES. MES gửi lệnh xuống PLC đặt lại biến đếm sản lượng
Actual_Count = 0và mở khóa van chạy máy. - Trong quá trình gia công: Cứ mỗi chu kỳ dập khuôn hoặc đóng chai hoàn tất, cảm biến quang gửi 1 xung 24V vào cổng Digital Input của PLC. PLC tăng thanh ghi nội bộ. Gateway IIoT định kỳ mỗi 500ms đọc thanh ghi này và đẩy lên MES để hiển thị thanh tiến độ trực quan trên Dashboard của Quản đốc.
- Phát hiện dừng máy (Downtime Tracking): Nếu trong vòng 90 giây liên tục mà không có bất kỳ xung sản phẩm nào phát sinh trong khi Lệnh sản xuất vẫn đang mở, MES tự động chuyển trạng thái máy sang “Dừng máy không kế hoạch” (Unplanned Downtime), bật đèn tháp Andon màu đỏ và gửi thông báo khẩn đến điện thoại của Kỹ sư bảo trì.
- Kết thúc đơn hàng & Quyết toán SAP ERP: Khi máy chạm đủ số lượng đặt hàng, MES khóa tín hiệu cấp phôi của PLC, tổng hợp tổng thời gian máy chạy, điện năng tiêu thụ và số lượng phế phẩm loại ra. Sau đó, MES tự động gọi API đẩy toàn bộ số liệu sang SAP ERP để tự động tạo Phiếu nhập kho và tính toán giá thành công đoạn mà không cần một dòng gõ phím nào của kế toán.
4. 5 Kịch Bản What-If Vận Hành Thực Tế Tại Hiện Trường Xưởng
Dưới đây là 5 tình huống va chạm thực tế phổ biến nhất khi triển khai kết nối tự động hóa xưởng và giải pháp giải quyết triệt để:
Tình huống 1: Cáp mạng LAN phân xưởng bị đứt đột ngột trong khi dây chuyền vẫn đang chạy sản xuất ầm ầm
- Phân tích nguy cơ: Cáp quang từ xưởng về phòng máy chủ bị xe nâng vô tình làm đứt hoặc switch mạng bị sập nguồn. Nếu dữ liệu truyền trực tiếp không có bộ đệm, hàng nghìn sản phẩm chạy trong thời gian mất mạng sẽ biến mất khỏi hệ thống, làm sai lệch toàn bộ tồn kho.
- Giải pháp xử lý: InfoAsia Industrial IoT Gateway được tích hợp công nghệ lưu trữ và chuyển tiếp Store-and-Forward. Gateway sở hữu bộ nhớ đệm công nghiệp độc lập. Khi phát hiện mất kết nối mạng nội bộ, Gateway lập tức chuyển sang chế độ tự ghi (Offline Local Logging), lưu toàn bộ xung nhịp và dấu thời gian (Timestamp) vào bộ nhớ flash. Ngay khi kết nối mạng được hàn nối lại, Gateway tự động đẩy tuần tự toàn bộ dữ liệu tồn đọng lên hệ thống MES và SAP ERP mà không bị mất hoặc trùng lặp dù chỉ một sản phẩm.
Tình huống 2: Cảm biến quang bị bám bụi dầu phát sinh xung nhiễu “đếm ảo” gấp đôi sản lượng thực tế
- Phân tích nguy cơ: Môi trường xưởng dập kim loại hoặc gia công cơ khí có nhiều bụi mạt sắt và hơi dầu bám vào mắt đọc cảm biến quang, gây hiện tượng rung tiếp điểm (Bouncing) khiến 1 sản phẩm đi qua nhưng cảm biến phát 3 đến 4 xung điện. Số liệu báo cáo ảo vượt xa năng lực thực tế của máy.
- Giải pháp xử lý: Lập trình thuật toán lọc nhiễu thời gian thực (Software Debounce & Plausibility Filter) ngay tại tầng Gateway và PLC. Hệ thống tính toán thời gian chu kỳ tối thiểu về mặt vật lý của khuôn (ví dụ: máy ép chu kỳ nhanh nhất là 4,5 giây/sản phẩm). Mọi xung điện phát sinh trong khoảng thời gian dưới 4,5 giây kể từ xung trước đó đều bị thuật toán tự động nhận diện là nhiễu và loại bỏ. Đồng thời, hệ thống phát cảnh báo trên màn hình HMI yêu cầu thợ vận hành lau sạch mắt cảm biến.
Tình huống 3: Công nhân vô ý quên quét thẻ Barcode Lệnh sản xuất mới nhưng vẫn bấm nút khởi động máy chạy
- Phân tích nguy cơ: Máy móc vận hành gia công hàng trăm sản phẩm nhưng không có Lệnh sản xuất nào được mở trên hệ thống MES. Dữ liệu xung đếm trở thành “vô thừa nhận” (Orphan Data), không biết gán chi phí vật tư và nhân công cho đơn hàng nào trên SAP ERP.
- Giải pháp xử lý: Cài đặt cơ chế khóa liên động an toàn phần cứng (Hardware Interlock Logic). Relay đầu ra của Gateway IIoT được đấu nối trực tiếp vào mạch điều khiển khởi động (Enable Circuit) của PLC. Nếu công nhân chưa quét mã Barcode Lệnh sản xuất hợp lệ trên hệ thống MES, mạch khởi động sẽ bị ngắt và máy sẽ không thể bơm dầu hoặc chạy động cơ chính. Bảng điều khiển HMI hiển thị thông báo yêu cầu quét lệnh để mở khóa máy.
Tình huống 4: Dây chuyền chiết rót tốc độ cao 600 chai/phút làm quá tải đường truyền API của hệ thống ERP
- Phân tích nguy cơ: Với dây chuyền tốc độ cao, nếu mỗi chai nước hoàn thành lại gửi 1 bản tin API lên máy chủ SAP ERP, hệ thống sẽ bị tấn công từ chối dịch vụ (DDoS) nội bộ với hàng chục nghìn yêu cầu mỗi phút, gây tê liệt cơ sở dữ liệu kế toán và bán hàng.
- Giải pháp xử lý: Áp dụng mô hình vi dịch vụ tổng hợp theo gói (Micro-Batching Aggregation) tại tầng MES. Tầng Level 2 PLC đếm xung theo từng mili-giây, tầng Level 3 MES gom dữ liệu theo từng thùng (24 chai) hoặc theo pallet (1.200 chai). Khi pallet được dán nhãn hoàn tất, MES mới thực hiện 1 cuộc gọi API duy nhất sang SAP ERP kèm theo mảng dữ liệu chi tiết, vừa đảm bảo thời gian thực vừa giữ cho máy chủ ERP vận hành êm ái ở mức tải CPU dưới 15%.
Tình huống 5: Cúp điện đột ngột toàn bộ nhà máy khi mẻ đúc kim loại đang thực hiện dở dang
- Phân tích nguy cơ: Mẻ nấu nhôm hoặc đúc phôi kim loại đang diễn ra thì lưới điện khu công nghiệp bị cắt. Lượng nguyên liệu đang trong lò bị đông kết hư hỏng, thông số mẻ nấu bị ngắt quãng giữa chừng.
- Giải pháp xử lý: Tủ điều khiển PLC và Gateway IIoT đều được cấp nguồn qua bộ lưu điện công nghiệp UPS Online có khả năng duy trì 30 phút. Khi cảm biến phát hiện mất điện lưới, Gateway lập tức thực hiện thủ tục đóng gói an toàn (Graceful State Preservation): ghi nhận chính xác khối lượng nguyên liệu đã nạp vào lò tính đến giây cuối cùng, lưu trạng thái dở dang và gửi bản tin cảnh báo khẩn cấp sang SAP ERP để tự động hạch toán khoản phế phẩm hoặc chi phí rủi ro theo đúng quy định kế toán.
5. Câu Hỏi Thường Gặp (FAQs) Về Kết Nối PLC/SCADA Vào SAP ERP
Câu hỏi 1: Nhà máy chúng tôi có nhiều máy cũ cơ khí từ 15-20 năm trước không có cổng mạng Ethernet hay PLC thì có kết nối được không?
Trả lời: Hoàn toàn kết nối được 100%. Với các dòng máy cơ khí cổ điển (máy dập cơ khí, máy tiện truyền thống), InfoAsia triển khai giải pháp Retrofit Tự động hóa: gắn bổ sung các cảm biến quang học, cảm biến tiệm cận hoặc công tắc hành trình cơ học vào trục chuyển động của máy, kết nối tín hiệu về một bộ Remote I/O hoặc PLC cỡ nhỏ giá thành thấp (như Siemens S7-1200 hoặc Modbus RTU Module) để số hóa máy móc mà không cần thay thế cả dây chuyền.
Câu hỏi 2: Kết nối trực tiếp vào PLC có gây nguy cơ làm treo hoặc sai lệch chương trình chạy máy của nhà máy không?
Trả lời: Tuyệt đối an toàn. Kiến trúc của InfoAsia thiết lập kết nối chỉ đọc (Read-Only) đối với các khối dữ liệu giám sát và chỉ tương tác qua vùng nhớ trung gian chuyên dụng (Dedicated DB / Memory Flags) được phân tách độc lập với logic điều khiển sống của máy. Các giao thức công nghiệp như OPC UA Server chạy trên lõi độc lập của CPU PLC, đảm bảo chu kỳ quét vòng lặp điều khiển an toàn (Scan Cycle) của máy móc không bị ảnh hưởng dù chỉ 1 microgiây.
Câu hỏi 3: Chi phí và thời gian triển khai kết nối một nhà xưởng khoảng 30 máy móc mất bao lâu?
Trả lời: Với quy mô 30 máy móc có chủng loại PLC tiêu chuẩn, thời gian khảo sát, kéo cáp công nghiệp và cấu hình Gateway thường mất từ 3 đến 4 tuần. Chi phí phần cứng Gateway và thiết bị mạng dao động từ 150 triệu đến 350 triệu đồng tùy thuộc vào mức độ phân tán của máy móc trong nhà xưởng và yêu cầu trang bị màn hình trạm IPC tại từng vị trí.
Câu hỏi 4: Dữ liệu từ PLC đưa lên SAP ERP có thể tự động tính toán chỉ số OEE (Hiệu suất thiết bị tổng thể) không?
Trả lời: Có, đây chính là lợi ích lớn nhất. Hệ thống tự động bóc tách chỉ số OEE chuẩn quốc tế dựa trên 3 yếu tố thời gian thực: Tính sẵn sàng (Availability = Thời gian chạy thực / Thời gian kế hoạch, đo tự động qua dừng máy), Hiệu suất vận hành (Performance = Sản lượng thực / Sản lượng định mức lý thuyết của máy), và Mức độ chất lượng (Quality = Hàng đạt / Tổng hàng sản xuất, trừ đi phế phẩm phát hiện qua cảm biến hoặc cân tự động).
Câu hỏi 5: Hệ thống SAP ERP nhận dữ liệu từ PLC qua cơ chế nào để đảm bảo tính toàn vẹn của sổ sách kế toán?
Trả lời: Dữ liệu từ PLC được chuyển qua hệ thống trung gian MES để thực hiện kiểm tra tính hợp lệ nghiệp vụ (Business Logic Validation). Sau khi hợp lệ, MES gọi vào SAP ERP Service Layer qua giao thức RESTful HTTPS bảo mật. Mọi giao dịch nhập kho, xuất vật tư đều tuân thủ nguyên tắc ACID (Tính nguyên tố, nhất quán, cô lập, bền vững) của cơ sở dữ liệu SAP ERP, đảm bảo tuyệt đối không có hiện tượng sai lệch công nợ hoặc mất cân đối tài khoản kế toán.
6. Tiêu Chuẩn Công Nghệ & Tài Liệu Tham Chiếu
- Tiêu chuẩn ANSI/ISA-95 (IEC 62264): Tiêu chuẩn quốc tế về tích hợp hệ thống điều hành sản xuất công nghiệp và hệ thống quản trị nguồn lực doanh nghiệp (Enterprise-Control System Integration).
- Tiêu chuẩn OPC Unified Architecture (IEC 62541): Kiến trúc truyền thông bảo mật độc lập nền tảng cho tự động hóa công nghiệp (OPC Foundation Official Specifications).
- Tài liệu Kỹ thuật Tích hợp Tự động hóa SAP ERP: Hướng dẫn kết nối tầng điều hành sản xuất MES và cảm biến công nghiệp qua Service Layer (SAP ERP Integration Guide).
ĐĂNG KÝ KHẢO SÁT & TƯ VẤN KẾT NỐI TỰ ĐỘNG HÓA NHÀ MÁY
Quý doanh nghiệp sản xuất đang tìm kiếm giải pháp kết nối trực tiếp máy móc hiện trường vào hệ thống quản trị SAP ERP, hãy liên hệ ngay với đội ngũ chuyên gia của InfoAsia để được khảo sát nhà xưởng trực tiếp và xây dựng bản vẽ kiến trúc tích hợp tối ưu.
- Đơn vị tư vấn & triển khai: Công ty TNHH Giải Pháp Công Nghệ Thông Tin Á Châu (InfoAsia)
- Hotline kỹ thuật & dự án:
0913 233 496 - Địa chỉ trụ sở: 56 Dân Tộc, Phường Tân Thành, Quận Tân Phú, TP. Hồ Chí Minh
- Website chính thức: https://infoasia.vn
🔗 Hệ sinh thái Giải pháp Nhà máy Thông minh & Quản trị Doanh nghiệp InfoAsia:
- Hệ thống điều hành sản xuất MES (Manufacturing Execution System) & Giải pháp MES tích hợp IoT
- Phần mềm SAP Business One (SAP ERP) chuẩn Quốc tế cho Doanh nghiệp Sản xuất
- Hệ thống Lập kế hoạch Sản xuất Nâng cao APS (Advanced Planning & Scheduling)
- Hoạch định Nhu cầu Nguyên vật liệu MRP & Quản lý Kho thông minh RFID / WMS
- Đăng ký Tư vấn & Trải nghiệm Demo Hệ thống SAP ERP - MES - APS Trực tiếp 1-1

InfoAsia Việt Nam trở thành nhà cung cấp dịch vụ phần mềm số hóa nhà máy sản xuất cho thương hiệu giày hàng đầu thế giới NEW BALANCE
Công ty TNHH Mây Tre Hà Linh
Dự án SAP ERP MES và IOT cho Nhà máy FVIV
Buwon Industry Co, Ltd
Shini Group
TA TING PLASTIC (HAI DUONG ) CO., LTD
CÔNG TY TNHH CÔNG NGHỆ BẢO HỘ KANGLONGDA VIỆT NAM
Công ty TNHH Nhôm Toàn Cầu Việt Nam (GVA)